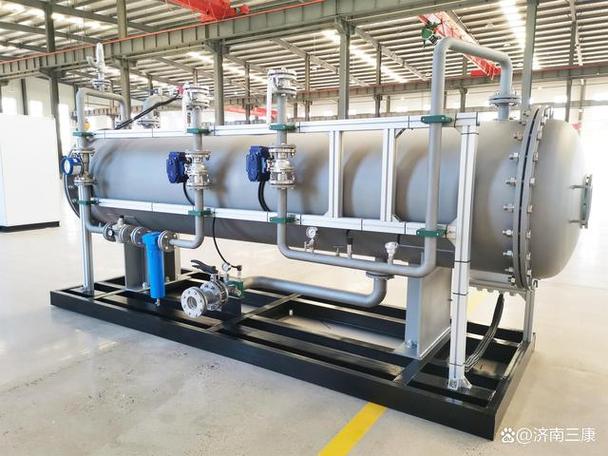
食品工厂臭氧发生器应用工艺解析 从消毒到保鲜的全流程指南
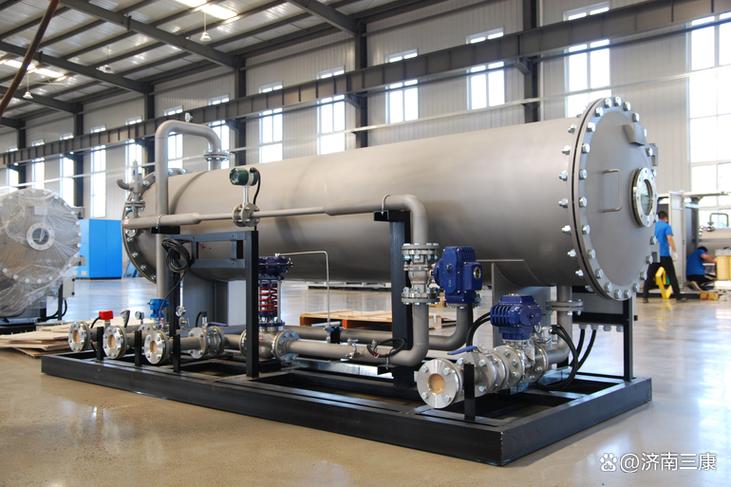
在食品安全要求日益严苛的今天,臭氧发生器作为一种高效、广谱、无残留的杀菌消毒设备,在食品工厂中的应用愈发广泛。不少工厂虽购置了设备,却因工艺设计不当导致效果大打折扣。本文将从应用场景、工艺参数、操作要点及注意事项四个维度,系统解析食品工厂臭氧发生器的应用工艺,助力企业实现科学消毒与品质保障。\n\n## 一、臭氧在食品工厂的核心应用场景\n\n臭氧(O₃)凭借其强氧化性,可快速杀灭细菌、霉菌、病毒等微生物,且分解后仅生成氧气,无二次污染。在食品工厂中,主要应用于以下环节:\n\n1. 生产车间空气消毒:针对洁净区、包装间、冷却间等,降低空气浮游菌浓度,控制交叉污染风险。\n2. 设备与工器具表面消毒:对传送带、操作台、容器、管道内壁等进行定期杀菌,尤其适用于无法拆卸或耐热性差的部件。\n3. 原材料清洗与减菌:果蔬、肉类、水产等原料浸泡或喷淋臭氧水,可有效减少初始菌落总数,延长保质期。\n4. 包装材料灭菌:对塑料瓶、盖、膜等包装物进行臭氧气体或臭氧水处理,替代传统化学消毒剂。\n5. 冷库与仓储环境防霉:抑制霉菌生长,防止库存产品霉变,同时去除异味。\n6. 工艺用水处理:对生产用水进行臭氧杀菌,确保水质符合微生物标准。\n\n## 二、关键工艺参数设计\n\n臭氧消毒效果取决于浓度(CT值)、作用时间、温湿度及有机物负载。食品工厂需根据场景科学设定参数:\n\n- 空气消毒:浓度一般维持2~10 ppm(约4~20 mg/m³),相对湿度>60%时效果更佳,作用时间30~60分钟。建议在非生产时段(如夜间)进行,消毒后通风换气至臭氧浓度降至安全限值(0.1 ppm以下)再进入。\n- 表面消毒:使用臭氧水时浓度建议2~5 ppm,浸泡或喷淋5~10分钟;使用臭氧气体时需密闭空间,浓度10~20 ppm,作用30分钟以上。注意表面清洁度,有机物会消耗臭氧。\n- 原料清洗:臭氧水浓度依原料类型调整,果蔬常用1~3 ppm浸泡5~10分钟;肉类、水产可适当提高至3~5 ppm,但需控制时间以防氧化变色。\n- 工艺用水:根据水质指标,投加量通常使水中臭氧残余浓度达0.4~1.0 ppm,接触时间≥5分钟。\n- 空间体积计算:臭氧发生器选型需按“空间体积×目标浓度÷臭氧产量衰减系数”估算,并考虑管道输送损耗及泄漏。一般建议设备产量留有20%~30%余量。\n\n## 三、操作流程与系统集成\n\n科学的应用工艺需依托合理的系统设计与规范操作:\n\n1. 发生器的选型与布局:根据应用点分散程度,可采用集中式(单台大产量设备通过管道分配)或分布式(多台小产量设备就地安装)方案。集中式需注意管道材质(耐臭氧不锈钢或PTFE)及输送距离不宜过长(一般<50 m)。\n2. 投加方式:空气消毒采用定时器或PLC控制,与通风系统联动;臭氧水制备需配置气液混合泵或文丘里射流器,确保臭氧溶解效率>80%。\n3. 浓度监测与闭环控制:在关键区域安装臭氧浓度传感器,实时反馈调节发生器功率或投加量,避免浓度不足或过量。\n4. 安全防护:臭氧发生器间需单独设置,保持通风;车间内臭氧浓度超标时报警并自动停机;操作人员佩戴防护装备。臭氧尾气需经分解器处理后方可排放。\n5. 维护保养:定期清洗发生器放电管、检查气源干燥度(露点≤-40℃)、更换过滤器,确保臭氧产量稳定。\n\n## 四、常见问题与优化建议\n\n- 湿度控制:空气消毒时湿度低于50%会显著降低杀菌效果,可通过加湿器或喷雾系统调节。\n- 有机物干扰:消毒前务必对表面进行清洁,去除污垢和残留物;原料清洗时注意水中有机物累积,定期更换臭氧水。\n- 材料兼容性:臭氧对橡胶、普通塑料有老化作用,设备选材应选用耐臭氧材料(如316L不锈钢、硅胶、PTFE)。\n- 验证与记录:定期进行生物指示剂挑战试验或沉降菌检测,验证消毒效果,并记录浓度、时间、温湿度等参数,形成可追溯的卫生控制档案。\n\n## \n\n臭氧发生器在食品工厂的应用绝非简单的“开机熏蒸”,而是一项涵盖空间设计、参数优化、智能控制与安全管理的系统工程。只有深入理解各应用场景的工艺要点,结合企业实际制定标准化操作规程,才能充分发挥臭氧的高效杀菌潜能,为食品安全与产品品质保驾护航。
如若转载,请注明出处:http://www.xlho3.com/product/46.html
更新时间:2026-11-17 17:42:16