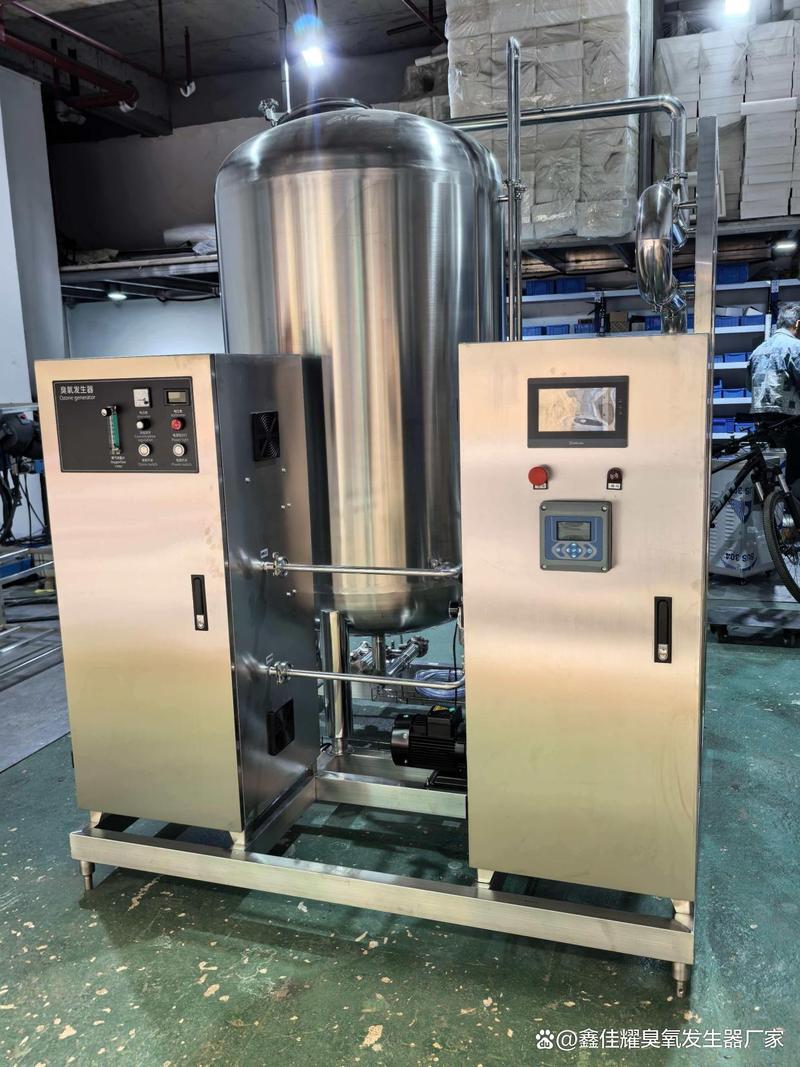
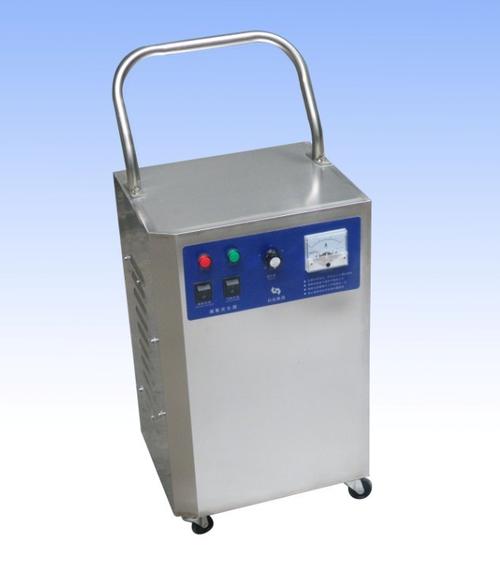
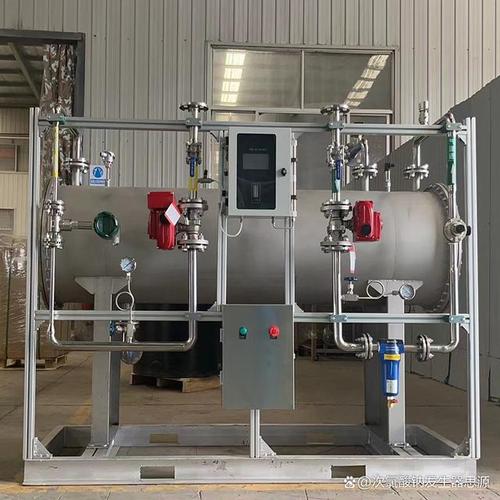
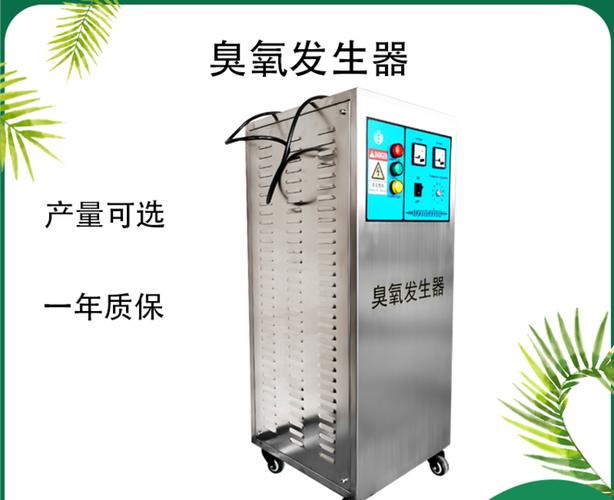
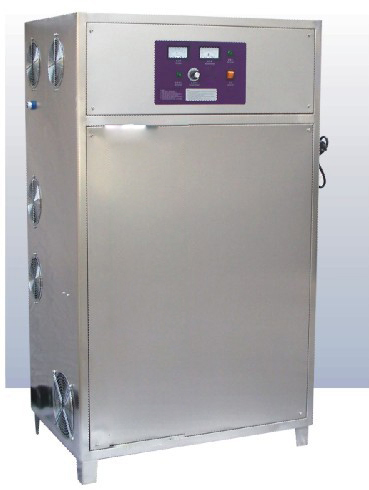
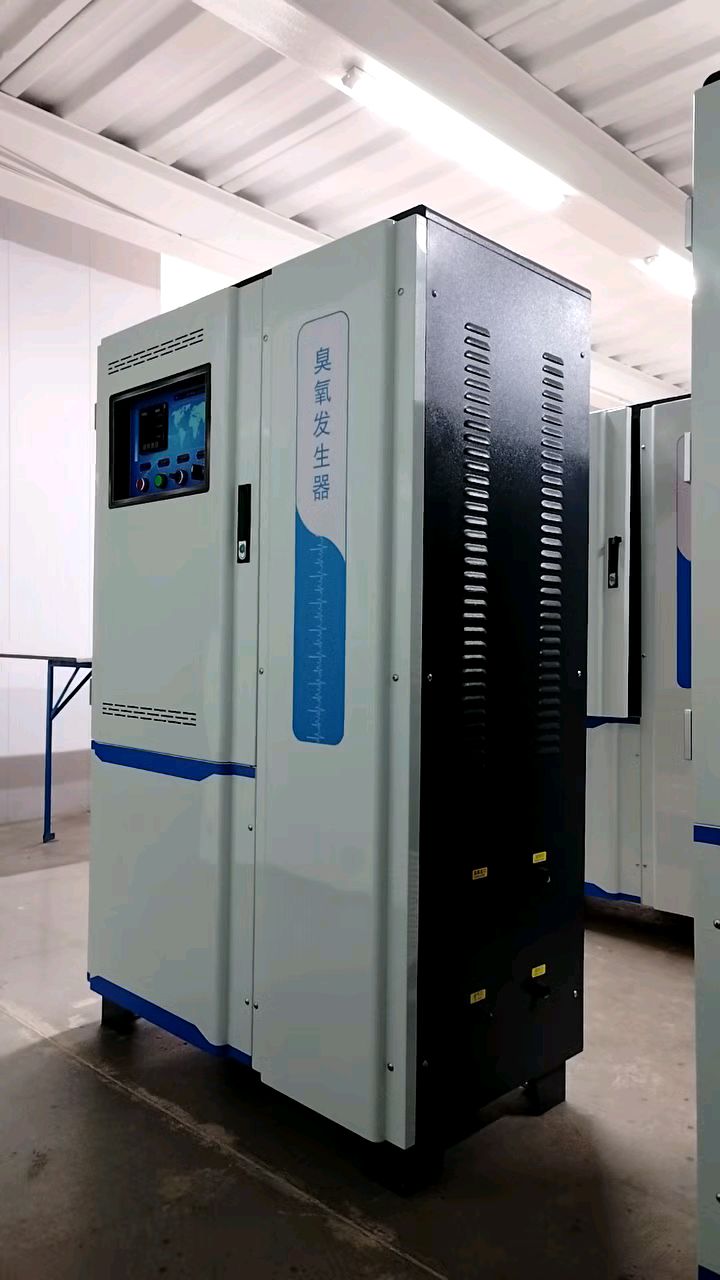
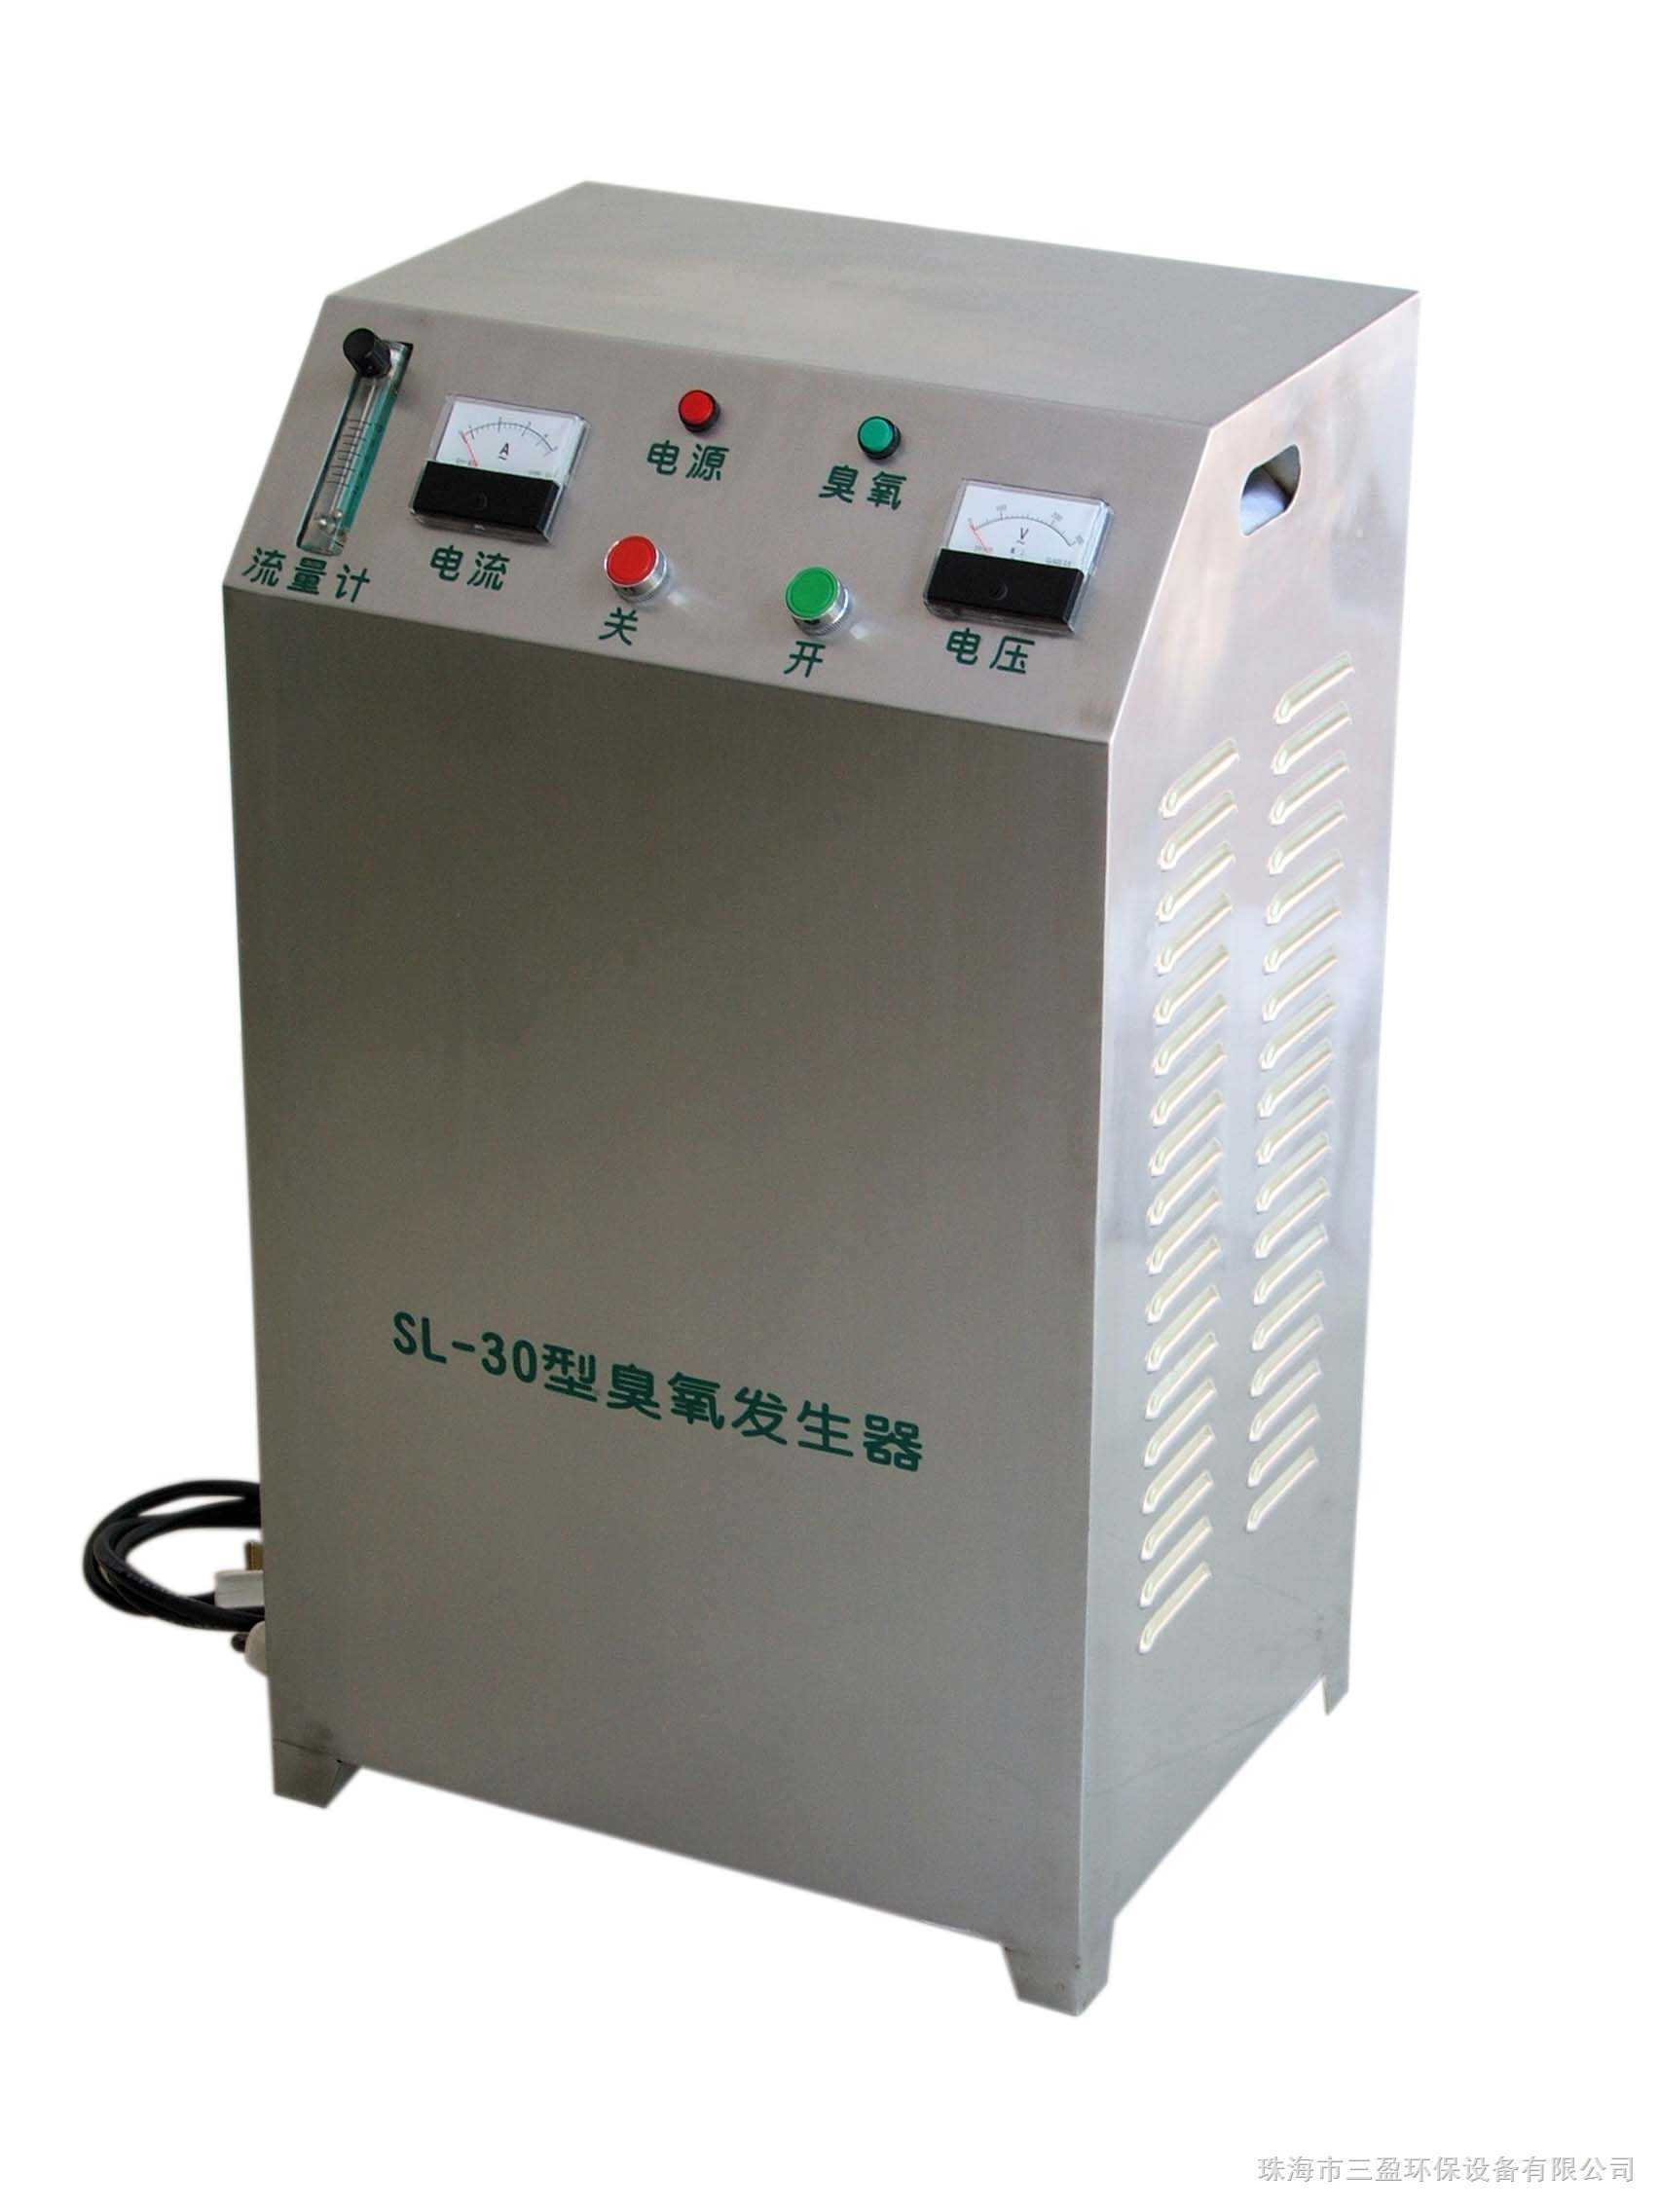
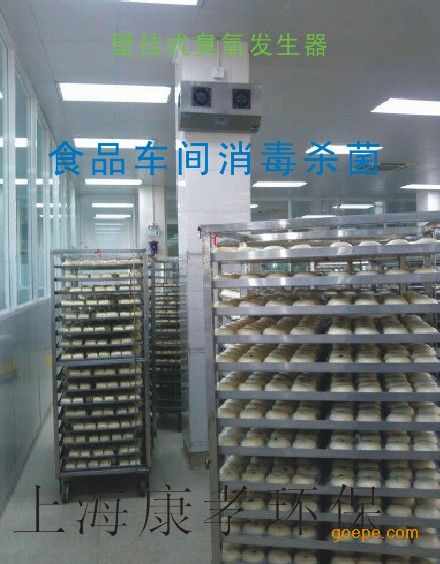
900G/H食品药品车间HVAC/GMP专用型臭氧发生器 核心技术、合规要点与选型指南
在食品药品生产领域,环境微生物控制是保障产品质量与消费者安全的核心环节。HVAC系统(供暖、通风与空调)与GMP(药品生产质量管理规范)专用型臭氧发生器,凭借其强氧化杀菌能力与无残留特性,已成为车间空间消毒的主流技术方案之一。尤其对于产能规模较大的企业,900G/H级别的大功率设备在满足高强度、连续化生产车间的消毒需求上具有显著优势。
一、为什么食品药品车间需要专用型臭氧发生器?
普通工业臭氧发生器往往难以直接满足GMP及食品卫生规范的要求。专用型设备在以下方面进行了针对性设计:
- 材质合规:接触臭氧的管路、密封件采用耐腐蚀且符合食品/药品接触材料标准(如不锈钢316L、PTFE)的设计,杜绝二次污染风险。
- 浓度可控:支持与HVAC系统联动,通过PLC或传感器实现臭氧浓度的精准调节(通常控制在1-10ppm范围),确保消毒效果的同时避免浓度过高对人员或设备造成影响。
- 安全联锁:具备与门禁、排风系统的联锁功能,在人员进入前自动停止臭氧发生并启动分解装置,符合EHS管理要求。
- 验证支持:可提供完整的DQ/IQ/OQ/PQ验证文件包,助力企业通过GMP认证与食品安全审计。
二、900G/H机型的关键技术特点
900G/H指臭氧产量为900克/小时,属于中大型工业级设备,通常应用于面积数千至数万平方米的洁净车间或中央空调系统。选购此类设备时,应重点关注以下指标:
- 臭氧发生单元:采用高频电晕放电或介质阻挡放电技术,要求臭氧浓度高(氧气源下可达80-120mg/L)、能耗低、寿命长。
- 气源处理系统:配备冷冻式干燥机、吸附式干燥机及精密过滤器,确保进气露点≤-40℃,避免产生氮氧化物等副产物。
- 冷却方式:水冷或风冷设计需适应当地气候与车间布局,水冷型换热效率更高,适合连续高负荷运行。
- 智能控制:集成触摸屏、远程通讯接口(如Modbus/Profibus),支持与BMS/EMS系统对接,实时监控臭氧浓度、设备状态与报警信息。
- 安全防护:内置臭氧尾气分解器(催化分解或热分解),臭氧泄漏报警联动排风,确保作业环境安全。
三、HVAC耦合设计的实践要点
将臭氧发生器接入HVAC系统时,需注意以下工程细节:
- 投加点选择:宜设置在空调箱正压段或送风管主管,确保臭氧与空气充分混合并均匀分布至各房间。
- 管道材质:臭氧输送管道采用不锈钢或PTFE内衬,避免使用铜、铝等易氧化材料。
- 湿度控制:车间相对湿度宜控制在60%以下,高湿环境会降低臭氧杀菌效率并加速设备腐蚀。
- 浓度监测:在回风管及关键房间设置臭氧浓度传感器,实现闭环控制,浓度数据可记录并归档。
- 消毒周期管理:建议采用“夜间消毒+上班前分解”模式,通过定时器或中控系统自动执行,兼顾消毒效果与生产效率。
四、GMP与食品安全合规性考虑
在GMP框架下,臭氧消毒常被视为一种辅助消毒手段。企业需通过验证确认其有效性,主要工作包括:
- 消毒效果验证:对目标微生物(如金黄色葡萄球菌、大肠杆菌、黑曲霉孢子等)进行挑战试验,计算杀灭对数值(通常要求≥3log)。
- 残留控制:消毒结束后,车间臭氧浓度应降至安全限值以下(如0.1ppm),并提供分解时间记录或验证数据。
- 材质兼容性测试:对车间内设备表面、墙面、地面材料进行臭氧暴露试验,确保无老化、变色或性能下降。
- 文件与培训:建立臭氧消毒操作规程(SOP)、设备维护保养记录及人员培训档案,满足审计追溯要求。
五、选型与供应商评估建议
面对市场上众多的臭氧发生器产品,建议从以下维度进行筛选:
- 产能匹配:根据车间体积、换气次数、消毒目标浓度(如5ppm)计算所需臭氧产量,并预留10%-20%余量。
- 能效比:对比不同品牌在相同产量下的电耗与氧耗,评估长期运行成本。
- 服务能力:考察供应商是否提供现场调试、验证文件支持、备件供应及快速响应服务。
- 案例参考:优先选择在食品药品行业有成熟应用案例的品牌,可要求参观已运行项目或获取用户评价。
- 认证与标准:确认产品通过CE、ISO9001等认证,电气安全与EMC符合相关标准。
###
900G/H食品药品车间HVAC/GMP专用型臭氧发生器是构建无菌化生产环境的重要装备。正确选型并合规应用,不仅能有效降低微生物污染风险,还能帮助企业顺利通过各类质量体系审核。在实际采购中,切忌仅以价格为导向,而应综合评估技术性能、合规支持与长期服务能力,确保设备在全生命周期内稳定可靠地发挥消毒效能。
如若转载,请注明出处:http://www.xlho3.com/product/24.html
更新时间:2026-11-17 17:13:02